主要產(chǎn)品:螺栓、螺母、墊圈、鋼結(jié)構(gòu)配件、光伏配件、龍骨配件、爬架配件


15632039333
0310-6683227
主要產(chǎn)品:螺栓、螺母、墊圈、鋼結(jié)構(gòu)配件、光伏配件、龍骨配件、爬架配件
15632039333
0310-6683227
兩種工藝共同構(gòu)成了冷加工螺紋技術(shù)體系,支撐著汽車、建筑、航空航天等領(lǐng)域的緊固件供應(yīng)鏈。理解兩者的技術(shù)特性與適用邊界,是實(shí)現(xiàn)高效生產(chǎn)與質(zhì)量管控的前提。
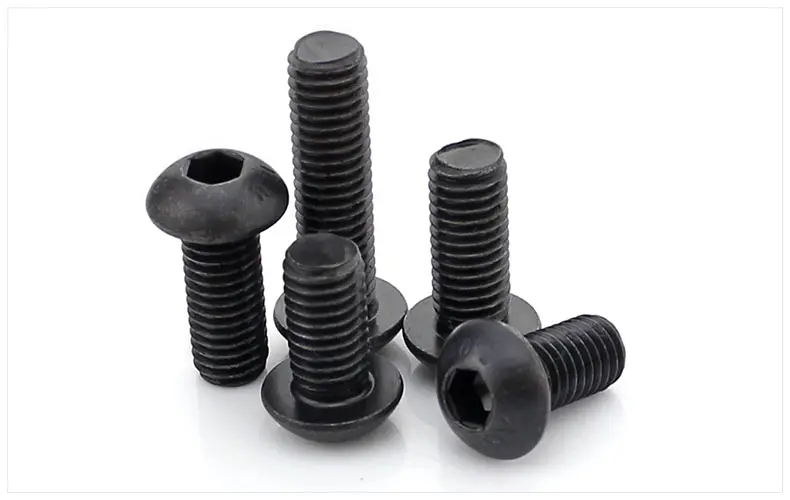
與搓牙的 "一次性成型" 不同,滾牙屬于漸進(jìn)式變形過(guò)程。以 M10×1.5 螺栓為例,螺紋牙型需經(jīng)過(guò) 3-5 圈滾壓才能完全成型,每圈滾壓使牙高增加 0.15-0.2mm,直至達(dá)到標(biāo)準(zhǔn)牙高 1.22mm(0.866×1.5)。這種漸進(jìn)式變形可有效降低材料內(nèi)部應(yīng)力,適合高強(qiáng)度螺栓加工。
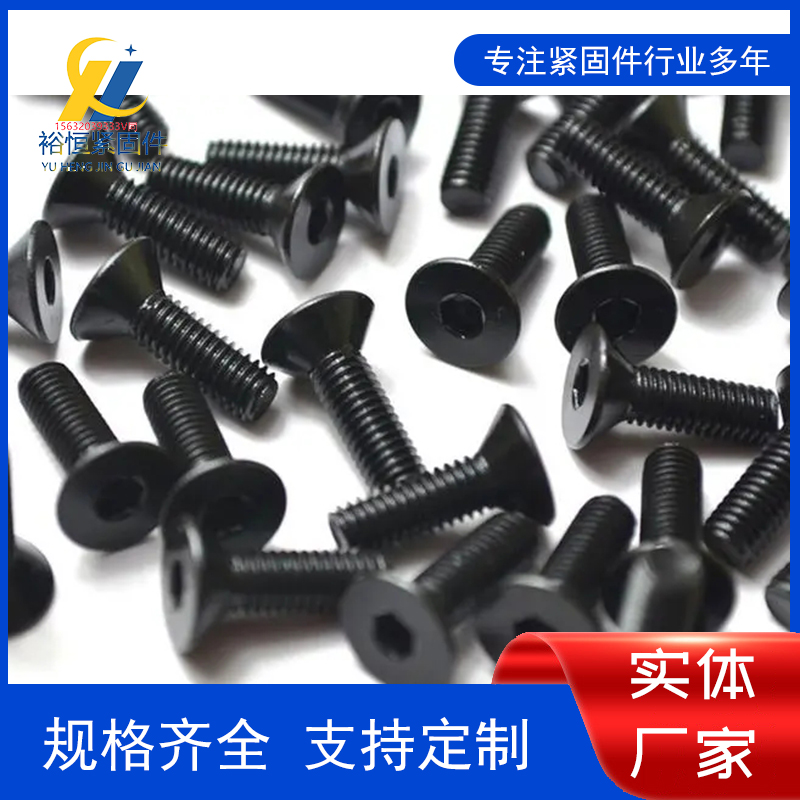
主機(jī)結(jié)構(gòu):臥式機(jī)身,包含固定搓絲板座、活動(dòng)搓絲板滑塊及送料機(jī)構(gòu)
驅(qū)動(dòng)方式:曲柄連桿機(jī)構(gòu)或凸輪機(jī)構(gòu),提供 0.5-2 次 / 秒的往復(fù)運(yùn)動(dòng)
關(guān)鍵參數(shù):
搓絲板尺寸:長(zhǎng)度 200-500mm,寬度 50-150mm
行程范圍:50-300mm(適應(yīng)不同螺紋長(zhǎng)度)
公稱壓力:10-1000kN(對(duì)應(yīng) M3-M30 螺紋)
生產(chǎn)效率:30-120 件 / 分鐘(M6-M12 規(guī)格)
主機(jī)結(jié)構(gòu):兩軸或三軸式布局,包含滾絲輪架、進(jìn)給機(jī)構(gòu)及同步傳動(dòng)系統(tǒng)
驅(qū)動(dòng)方式:變頻電機(jī) + 減速箱,實(shí)現(xiàn)滾絲輪 0-300rpm 無(wú)級(jí)調(diào)速
關(guān)鍵參數(shù):
滾絲輪直徑:100-500mm,厚度 30-150mm
中心距調(diào)節(jié)范圍:120-600mm(適應(yīng)不同直徑坯料)
徑向進(jìn)給量:0.01-0.5mm / 轉(zhuǎn)
生產(chǎn)效率:15-60 件 / 分鐘(M6-M12 規(guī)格)
某高強(qiáng)度螺栓企業(yè)的 3LZ28-200 型三軸滾牙機(jī),加工 M12×1.75 螺栓時(shí)設(shè)置參數(shù)為:滾絲輪直徑 250mm,轉(zhuǎn)速 80rpm,進(jìn)給量 0.15mm / 轉(zhuǎn),每件加工耗時(shí)約 2.5 秒,中徑精度可穩(wěn)定控制在 ±0.02mm 以內(nèi)。
金屬纖維連續(xù)性:兩種工藝均通過(guò)塑性變形使金屬纖維沿牙型輪廓分布,而非切削工藝的纖維切斷。拉伸測(cè)試表明,滾牙螺栓的抗拉強(qiáng)度比車削螺紋平均高 15-20%,疲勞壽命提升 2-3 倍。某風(fēng)電螺栓企業(yè)的對(duì)比實(shí)驗(yàn)顯示,8.8 級(jí)滾牙螺栓的疲勞極限為 320MPa,而切削加工的同類產(chǎn)品僅為 250MPa。
材料利用率:無(wú)屑加工特性使材料利用率從切削工藝的 60-70% 提升至 95% 以上。以 M10 螺栓(單件重量約 8g)計(jì)算,采用搓牙工藝每噸材料可多生產(chǎn)約 4000 件產(chǎn)品,按 2024 年鋼材均價(jià) 4500 元 / 噸計(jì)算,年產(chǎn)能 1000 萬(wàn)件的企業(yè)可節(jié)省原材料成本約 180 萬(wàn)元。
表面質(zhì)量改善:冷作硬化使螺紋表面硬度提高 10-30%,粗糙度降低至 Ra1.6-3.2μm。實(shí)測(cè)數(shù)據(jù)顯示,304 不銹鋼搓牙后的表面硬度從 HB150 升至 HB180-200,耐磨性顯著提升,在振動(dòng)工況下的使用壽命延長(zhǎng) 50% 以上。
尺寸一致性:通過(guò)模具(搓絲板 / 滾絲輪)保證螺紋參數(shù),批量生產(chǎn)的尺寸標(biāo)準(zhǔn)差可控制在 0.01-0.03mm。某汽車緊固件廠的統(tǒng)計(jì)顯示,搓牙螺栓的中徑合格率穩(wěn)定在 99.5% 以上,遠(yuǎn)高于攻絲工藝的 95%。
對(duì)比維度 | 搓牙工藝 | 滾牙工藝 |
變形方式 | 軸向主導(dǎo)的復(fù)合變形,延伸率 5-15% | 徑向主導(dǎo)的漸進(jìn)變形,延伸率 1-5% |
螺紋長(zhǎng)度 | 受搓絲板長(zhǎng)度限制,通常≤150mm | 可加工長(zhǎng)螺紋,最長(zhǎng)可達(dá) 3000mm(絲桿類) |
精度等級(jí) | 6-8 級(jí)(GB/T 197),中徑公差 ±0.05-0.1mm | 5-7 級(jí)(GB/T 197),中徑公差 ±0.02-0.05mm |
換模時(shí)間 | 10-30 分鐘(更換搓絲板) | 30-60 分鐘(更換滾絲輪 + 校準(zhǔn)中心距) |
設(shè)備投資 | 較低(10-50 萬(wàn)元 / 臺(tái)) | 較高(30-200 萬(wàn)元 / 臺(tái)) |
適用規(guī)格 | M3-M30,最佳范圍 M5-M20 | M1-M100,最佳范圍 M8-M50 |
典型產(chǎn)品 | 普通螺栓、自攻釘、干壁釘 | 高強(qiáng)度螺栓、絲桿、管接頭 |
長(zhǎng)徑比受限:當(dāng)工件長(zhǎng)徑比>5 時(shí),易產(chǎn)生彎曲變形。某企業(yè)嘗試搓牙 M8×100mm 螺栓,合格率僅 72%,而滾牙工藝可達(dá) 98%。
牙型適應(yīng)性差:難以加工非標(biāo)準(zhǔn)牙型(如梯形螺紋),因搓絲板定制成本高(約 2000-5000 元 / 副)且周期長(zhǎng)(7-15 天)。
端部質(zhì)量問(wèn)題:螺紋起始端易產(chǎn)生塌角(約 0.5-1mm),需額外倒角工序,增加成本約 0.005 元 / 件。
設(shè)備調(diào)試復(fù)雜:新規(guī)格投產(chǎn)需校準(zhǔn)滾絲輪平行度(≤0.01mm/m)、中心距(±0.02mm),熟練技師需 2-4 小時(shí)才能完成。
細(xì)長(zhǎng)件彎曲風(fēng)險(xiǎn):加工直徑<5mm、長(zhǎng)度>100mm 的工件時(shí),彎曲率可達(dá) 5-10%,需增加校直工序。
投資門檻高:高精度滾牙機(jī)(如德國(guó) GFM 設(shè)備)單價(jià)超 100 萬(wàn)元,中小廠家難以承受。
塑性指標(biāo):
延伸率 δ?≥10%(關(guān)鍵指標(biāo)),確保材料能承受塑性變形而不破裂。低碳鋼(如 10# 鋼)的延伸率可達(dá) 30-35%,是理想選擇;而高碳鋼(如 60# 鋼)未退火時(shí)延伸率僅 8-12%,需嚴(yán)格控制。
斷面收縮率 ψ≥30%,反映材料在徑向壓縮時(shí)的流動(dòng)能力。實(shí)測(cè)顯示,ψ 值每降低 5%,螺紋開(kāi)裂風(fēng)險(xiǎn)增加約 15%。
硬度范圍:
布氏硬度 HB120-200(對(duì)應(yīng)洛氏硬度 HRB60-90),此范圍既能保證足夠塑性,又能避免因過(guò)軟導(dǎo)致的牙型塌陷。
硬度波動(dòng)需≤±15HB,同一批次材料的硬度差過(guò)大會(huì)導(dǎo)致螺紋尺寸不一致。某企業(yè)因采購(gòu)的 20# 鋼硬度波動(dòng)達(dá) 40HB(130-170HB),導(dǎo)致 M6 螺栓的中徑偏差超差率從 1% 升至 8%。
組織要求:
優(yōu)先選擇球狀珠光體組織,其塑性優(yōu)于片狀珠光體。退火后的 45# 鋼(球狀珠光體)比正火狀態(tài)(片狀珠光體)的變形抗力降低約 20%。
避免網(wǎng)狀碳化物、非金屬夾雜物(等級(jí)≤2 級(jí),按 GB/T 10561 評(píng)定),這些缺陷會(huì)成為應(yīng)力集中源,導(dǎo)致螺紋開(kāi)裂。
低碳鋼(Q235、10#、20#):
性能參數(shù):δ?=25-35%,HB100-150,抗拉強(qiáng)度 300-400MPa
工藝適配性:極佳,適合搓牙和滾牙,變形抗力小,模具壽命長(zhǎng)
典型應(yīng)用:普通螺栓(4.8 級(jí))、自攻釘、墊片
成本優(yōu)勢(shì):約 4000-4500 元 / 噸,性價(jià)比最高
注意事項(xiàng):強(qiáng)度較低,不適用于高強(qiáng)度要求場(chǎng)景
中碳鋼(35#、45#,退火態(tài)):
性能參數(shù):δ?=15-25%,HB150-180,抗拉強(qiáng)度 500-600MPa
工藝適配性:良好,需球化退火處理(700-720℃保溫 3-4 小時(shí))
典型應(yīng)用:中等強(qiáng)度螺栓(6.8 級(jí))、螺母
成本情況:約 4500-5000 元 / 噸
注意事項(xiàng):未退火時(shí)硬度高(HB200-250),易導(dǎo)致模具磨損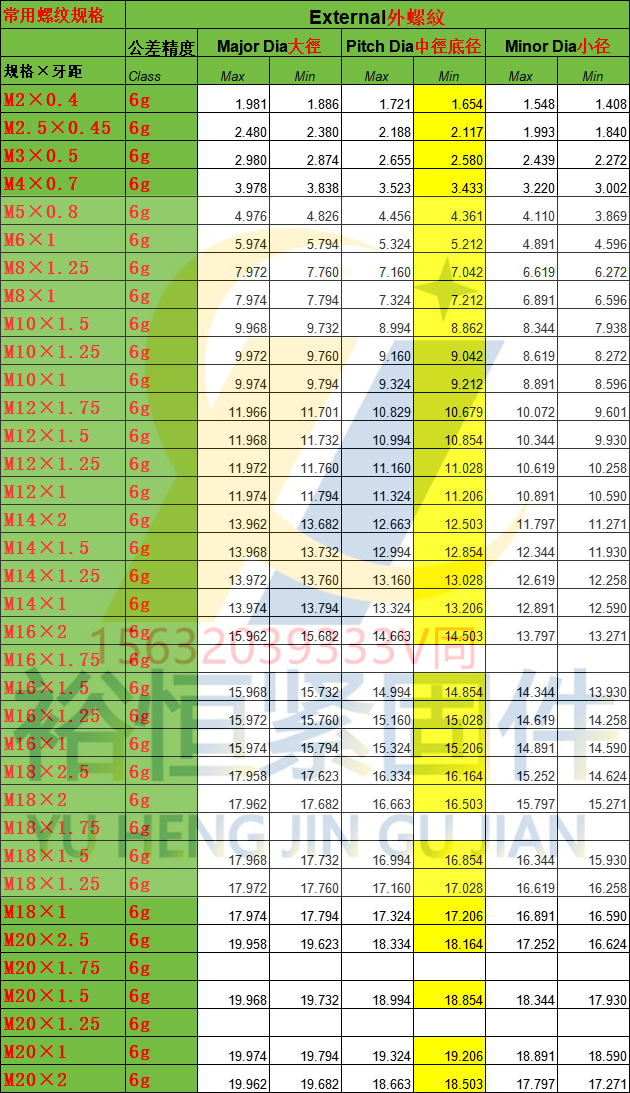
低碳合金鋼(16Mn、20Cr):
性能參數(shù):δ?=20-25%,HB130-170,抗拉強(qiáng)度 450-550MPa
工藝適配性:良好,需控制合金元素含量(Cr≤1%)
典型應(yīng)用:高強(qiáng)度螺栓(8.8 級(jí))、汽車底盤螺栓
成本情況:約 5500-6500 元 / 噸
注意事項(xiàng):加工后需淬火回火,以發(fā)揮強(qiáng)度潛力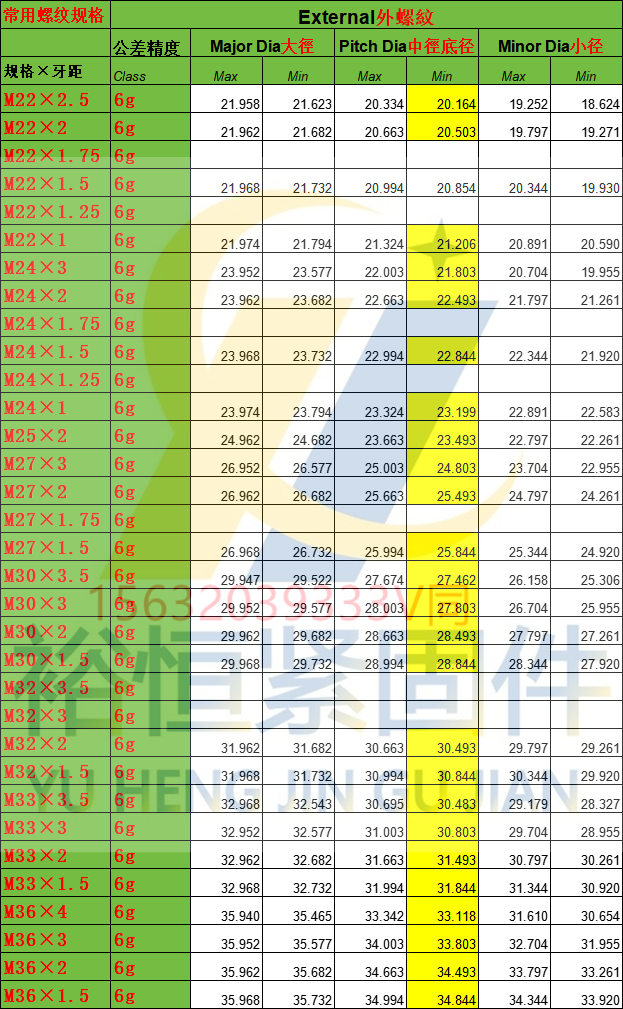
奧氏體不銹鋼(304、316):
性能參數(shù):δ?=40-50%,HB140-180,抗拉強(qiáng)度 520-620MPa
工藝適配性:中等,易產(chǎn)生加工硬化和粘模現(xiàn)象
典型應(yīng)用:耐腐蝕螺栓、食品機(jī)械緊固件
成本情況:約 18000-25000 元 / 噸
注意事項(xiàng):需使用專用模具(含硫高速鋼或涂層工具),降低摩擦系數(shù)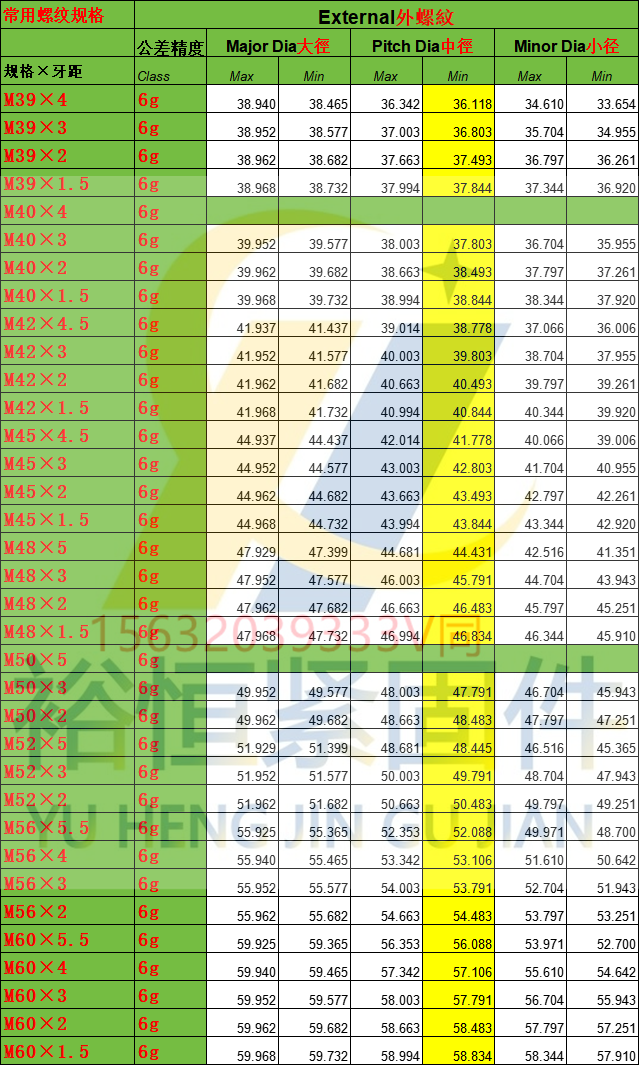
有色金屬(H62 黃銅、6061 鋁合金):
性能參數(shù):黃銅 δ?=25-40%,HB80-100;鋁合金 δ?=10-15%,HB60-90
工藝適配性:黃銅良好,鋁合金需控制變形量
典型應(yīng)用:電子設(shè)備、輕量化結(jié)構(gòu)
成本情況:黃銅約 60000-70000 元 / 噸;鋁合金約 18000-22000 元 / 噸
注意事項(xiàng):鋁合金易產(chǎn)生牙型塌陷,需采用較小的底徑和較低的加工速度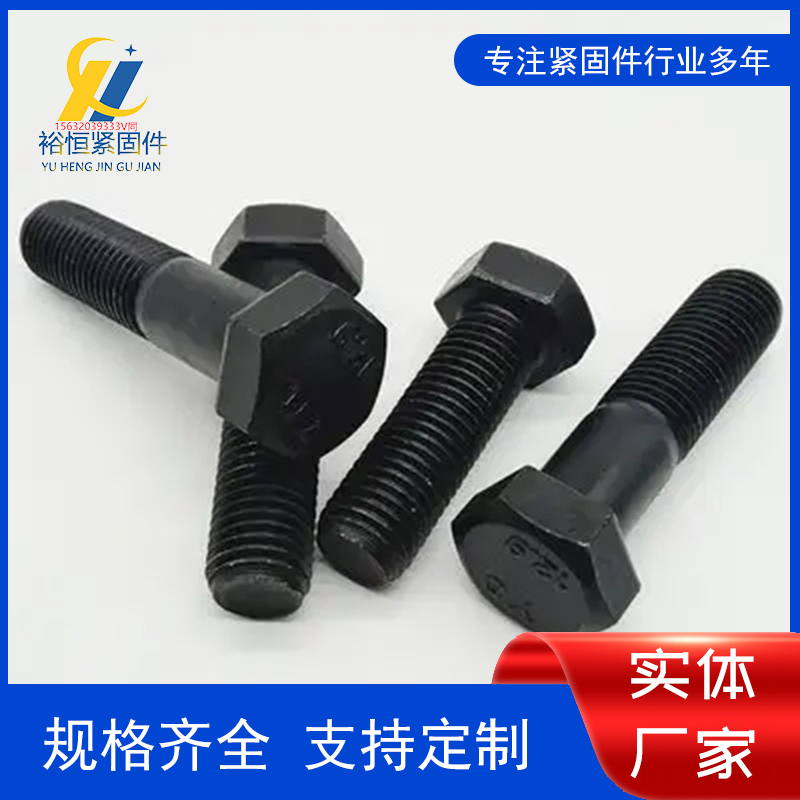

品類齊全 輕松購(gòu)物

正品行貨 放心購(gòu)買

7天無(wú)理由退貨

安全包裝 準(zhǔn)時(shí)送達(dá)
地址:河北省邯鄲市永年區(qū)臨洛關(guān)鎮(zhèn)東洛陽(yáng)村南工業(yè)區(qū)
聯(lián)系人:宋經(jīng)理
手機(jī):15632039333
電話:0310-6683227
備案號(hào):冀ICP備2023011847號(hào)-1
版權(quán)所有:邯鄲市裕恒緊固件制造有限公司
手機(jī)網(wǎng)站
微信